أخبار

كيف يحقق المحول المغمور بالزيت جهد انهيار 60 كيلو فولت من خلال ملء الفراغ؟

تشير بيانات الصناعة إلى أن ما يقرب من 30% من حالات فشل المحولات المبكرة تعزى بشكل مباشر إلى الرطوبة الزائدة ومحتوى الغاز في الزيت العازل. يمكن أن تؤدي زيادة الرطوبة بمقدار 15 جزءًا في المليون فقط إلى تقليل جهد انهيار زيت المحولات من 60 كيلو فولت إلى أقل من 30 كيلو فولت. يؤكد هذا الانخفاض الكبير في قوة العزل الكهربائي على الأهمية الحاسمة لعملية ملء الفراغ في تصنيع المحولات. لمحول مغمور بالزيتتم تصنيفه عند 33 كيلو فولت أو أعلى، فإن تحقيق جهد انهيار 60 كيلو فولت والحفاظ عليه ليس هدفًا للجودة - بل هو مطلب أساسي للتشغيل الموثوق به على مدار عمر خدمة المحول الذي يتراوح بين 30 إلى 40 عامًا.


تقدم هذه المقالة تحليلاً فنيًا منهجيًا لكيفية تحقيق المحولات المغمورة بالزيت لجهد انهيار 60 كيلو فولت من خلال ملء الفراغ. تغطي المناقشة أربع مراحل أساسية للعملية: المعالجة المسبقة للزيت والتحقق من الجودة، والتجفيف الفراغي للقلب وعزل الملفات، وعملية ملء الفراغ بمعلمات خاضعة للرقابة، واختبار ما بعد الملء وفقًا لمعايير IEC وASTM. يتم فحص كل مرحلة بالرجوع إلى معلمات العملية المحددة ومتطلبات المعدات ونقاط تفتيش مراقبة الجودة. تتناول المقالة أيضًا أوضاع الفشل الشائعة وتوفر إطارًا عمليًا لمراقبة الجودة لمصنعي المحولات والمستخدمين النهائيين.

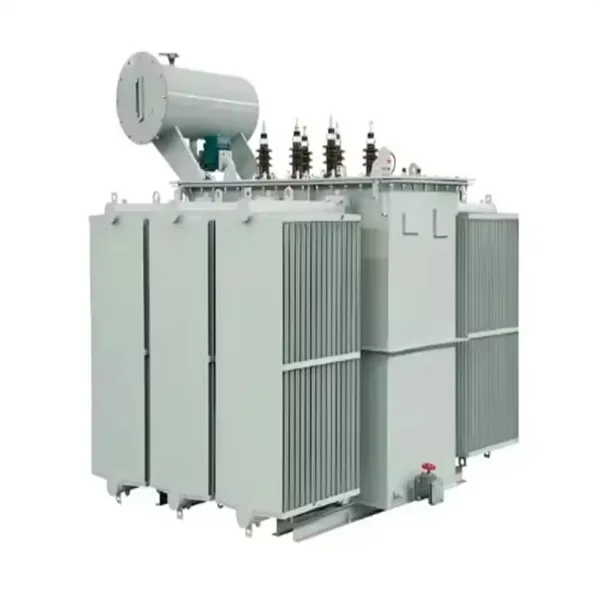
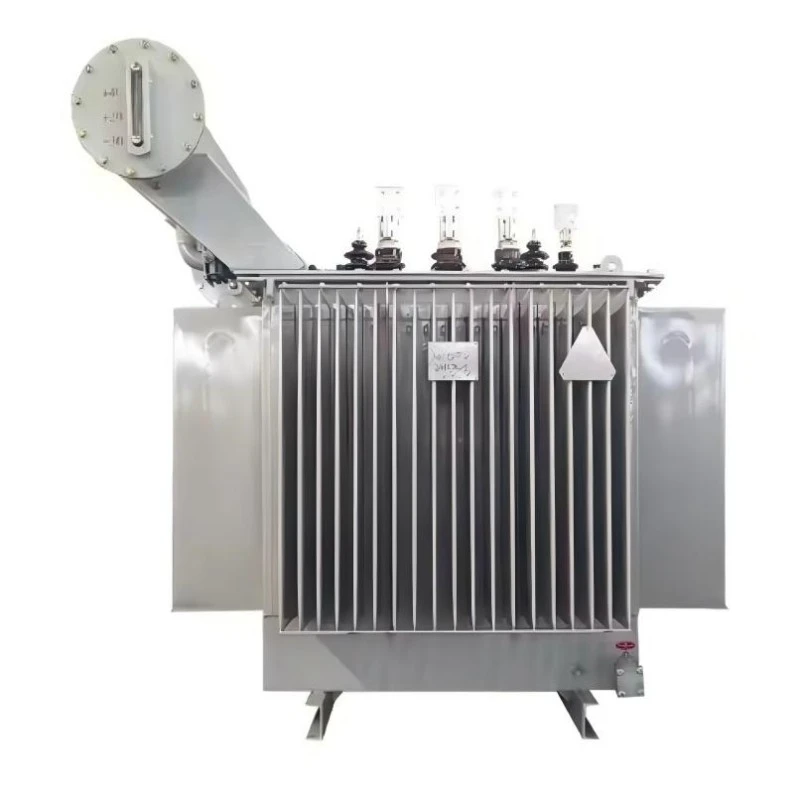
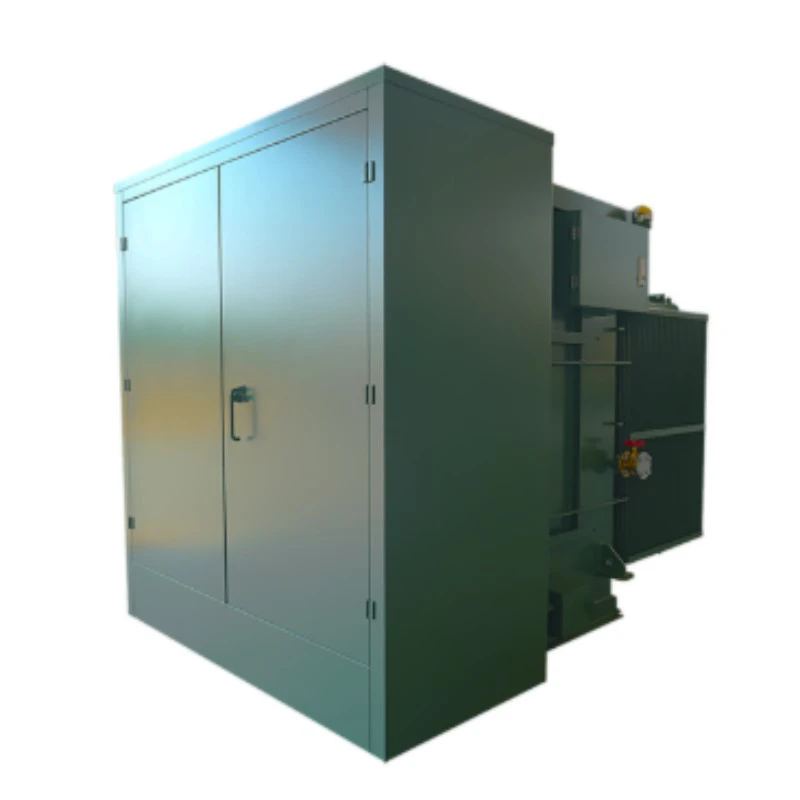
Two Winding Single Phase Oil Immersed ONAN Transformer


جدول المحتويات


1. المعالجة المسبقة للزيت ومعايير الجودة

تبدأ الرحلة لتحقيق جهد انهيار 60 كيلو فولت بالمعالجة المسبقة لزيت المحولات قبل دخوله إلى خزان المحولات. حتى زيت المحولات المكرر الجديد يحتوي عادةً على رطوبة مذابة وغازات وملوثات جسيمية يجب إزالتها لتحقيق قوة العزل الكهربائية المطلوبة. تتم عملية المعالجة المسبقة في مصنع مخصص لمعالجة النفط، والذي يتضمن أنظمة التدفئة، ووحدات التجفيف الفراغي، ومعدات الترشيح متعددة المراحل. يجب التحقق من المعلمات التالية قبل اعتبار الزيت مناسبًا لملء المحولات:

  • انهيار الجهد (BDV):≥ 60 كيلو فولت (يتم قياسه وفقًا للمعيار IEC 60156)
  • محتوى الرطوبة:≥ 10 جزء في المليون (يتم قياسها بواسطة معايرة كارل فيشر)
  • محتوى الغاز المذاب (DGA):≥ 0.5% من حيث الحجم (يتم قياسه بواسطة كروماتوغرافيا الغاز)
  • عامل التبديد (تان δ):≥ 0.001 عند 90 درجة مئوية (يتم قياسه وفقًا للمعيار IEC 60247)
  • عدد الجسيمات:≥ 500 جسيم لكل 100 مل (حجم ≥ 5 ميكرومتر)
  • المقاومة:≥ 10¹² Ω·سم عند 90 درجة مئوية

تتبع عملية تنقية الزيت تسلسلاً من ثلاث مراحل. المرحلة الأولى هي التسخين: يتم تسخين الزيت إلى درجة حرارة 60-70 درجة مئوية لتقليل اللزوجة وتسهيل إطلاق الغازات الذائبة والرطوبة. المرحلة الثانية هي التجفيف الفراغي: يتم إدخال الزيت الساخن في غرفة مفرغة تعمل عند 0.1-0.5 ملي بار. في ظل هذا الفراغ، تنخفض درجة غليان الماء، مما يتسبب في تبخر الرطوبة وسحبها بواسطة مضخة التفريغ. وقت الجفاف النموذجي هو 4-8 ساعات، اعتمادا على حجم الزيت ومحتوى الرطوبة الأولي. المرحلة الثالثة هي الترشيح: يمر الزيت المجفف عبر سلسلة من المرشحات بتصنيفات 5 ميكرومتر و1 ميكرومتر لإزالة الملوثات الجسيمية. يتم بعد ذلك إعادة تدوير الزيت المعالج عبر النظام حتى يتم تحقيق جميع المعلمات المحددة.

يلخص الجدول التالي معلمات ما قبل المعالجة ومعايير القبول المقابلة.

المعلمة طريقة الاختبار معيار القبول عواقب عدم الامتثال
انهيار الجهد إيك 60156 ≥ 60 كيلو فولت إعادة عملية التنقية
محتوى الرطوبة كارل فيشر (IEC 60814) ≥ 10 جزء في المليون الجفاف فراغ الموسعة المطلوبة
الغازات الذائبة كروماتوغرافيا الغاز ≥ 0.5% من حيث الحجم فراغ التفريغ المطلوبة
عامل التبديد إيك 60247 ≥ 0.001 عند 90 درجة مئوية تدهورت جودة الزيت؛ قد يتطلب الاستبدال
المقاومة إيك 60247 ≥ 10¹² Ω·سم عند 90 درجة مئوية جودة الزيت غير كافية؛ إعادة المعالجة المطلوبة

فيشركة لوغاو للطاقة المحدودة، نحن نحتفظ بمنشأة مخصصة لمعالجة الزيت مجهزة بخزان زيت سعة 10000 لتر، ووحدة تجفيف فراغي سعة 300 لتر/الدقيقة، ونظام ترشيح ذو حلقة مغلقة مزود بمرشحات مطلقة بحجم 1 ميكرومتر. يتم أخذ عينات من كل دفعة من الزيت المعالج واختبارها قبل الموافقة عليها لملء المحولات. يتم توثيق نتائج الاختبار في شهادة دفعة تصاحب المحول طوال فترة خدمته. يضمن بروتوكول المعالجة المسبقة الصارم هذا أن الزيت الذي يدخل المحول يلبي نفس معايير الجودة مثل الزيت الذي سيتم اختباره بعد التعبئة، مما يضع الأساس لتحقيق جهد انهيار 60 كيلو فولت.


2. التجفيف الفراغي لقلب المحول ولفه

يتكون عزل المحولات بشكل أساسي من مواد أساسها السليلوز - الورق، ولوح الضغط، والخشب - وهي مواد استرطابية بطبيعتها. في ظل الظروف الجوية العادية، يمكن لهذه المواد امتصاص ما يصل إلى 8٪ من الرطوبة بالوزن. عندما يتم تنشيط المحول، ترتفع درجة حرارة العزل، وتتبخر أي رطوبة موجودة، مما يقلل من قوة العزل الكهربائي لكل من العزل الصلب والزيت المحيط. التجفيف الفراغي هو عملية إزالة هذه الرطوبة من نظام العزل قبل ملء المحول بالزيت. تعد عملية التجفيف أمرًا بالغ الأهمية لأنه حتى بعد تنقية الزيت، فإن الرطوبة المحبوسة في المادة العازلة سوف تتسرب إلى الزيت بمرور الوقت، مما يقلل من جهد الانهيار.

تتضمن عملية التجفيف بالفراغ عادة المراحل التالية. أولا، يتم وضع المحول في فرن التجفيف أو تسخينه عن طريق تعميم الزيت الساخن من خلال نظام التبريد. يتم تسخين القلب واللف إلى درجة حرارة 85-105 درجة مئوية لتسريع إطلاق الرطوبة. يتم بعد ذلك تفريغ خزان المحولات باستخدام مضخة تفريغ لتقليل الضغط إلى 0.1-0.5 ملي بار. وفي ظل هذا الفراغ، تنخفض درجة غليان الماء إلى ما يقرب من 40-50 درجة مئوية، مما يسمح للرطوبة الموجودة في العزل بالتبخر. يتم سحب الرطوبة المتبخرة من الخزان بواسطة مضخة التفريغ. وتستمر عملية التجفيف حتى يقل محتوى الرطوبة في المادة العازلة عن 0.5% بالوزن.

يتم تحديد نقطة نهاية التجفيف بإحدى طريقتين:

  • طريقة رفع الضغط:يتم عزل مضخة التفريغ من خزان المحولات، ويتم قياس معدل ارتفاع الضغط خلال فترة محددة. إذا كان معدل ارتفاع الضغط أقل من 0.1 ملي بار في الساعة خلال فترة 4 ساعات، يعتبر التجفيف كاملاً.
  • طريقة نقطة الندى:تتم مراقبة نقطة الندى للغاز الذي يتم إخلاءه من المحول بشكل مستمر. عندما تنخفض نقطة الندى إلى أقل من -40 درجة مئوية، يعتبر التجفيف كاملاً.

تختلف مدة عملية التجفيف بالفراغ حسب حجم المحول ونوع العزل والظروف المحيطة. بالنسبة لمحول نموذجي بقدرة 10 ميجا فولت أمبير، قد تستغرق عملية التجفيف من 48 إلى 72 ساعة. بالنسبة لمحولات الطاقة الأكبر حجمًا، يمكن أن تمتد العملية إلى عدة أيام. يوفر الجدول التالي معلمات التجفيف النموذجية لفئات المحولات المختلفة.

فئة المحولات درجة حرارة التجفيف مستوى الفراغ المدة النموذجية معيار نقطة النهاية
التوزيع (≥ 5 ميجا فولت أمبير) 85-90 درجة مئوية 0.5 ملي بار 24-36 ساعة ارتفاع الضغط ≥ 0.1 ملي بار/ساعة
متوسطة (5-30 ميجا فولت أمبير) 90-100 درجة مئوية 0.2-0.3 ملي بار 48-72 ساعة نقطة الندى ≥ -40 درجة مئوية
كبير (> 30 ميجا فولت أمبير) 100-105 درجة مئوية 0.1-0.2 ملي بار 72-120 ساعة ارتفاع الضغط ≥ 0.05 ملي بار/ساعة

في Lugao، نستخدم مزيجًا من التجفيف الحراري بالتفريغ وتدوير الزيت الساخن لتحقيق إزالة الرطوبة المطلوبة. يتم تسخين المحول عن طريق تعميم الزيت الساخن من خلال نظام التبريد، في حين يتم إخلاء الخزان في نفس الوقت. توفر هذه الطريقة تسخينًا موحدًا وتسريع عملية التجفيف. بعد اكتمال دورة التجفيف، يتم الاحتفاظ بالمحول تحت فراغ حتى تبدأ عملية تعبئة الزيت، مما يمنع إعادة امتصاص الرطوبة من الجو. ويضمن هذا النهج الحفاظ على محتوى رطوبة العزل تحت عتبة 0.5%، وهو أمر ضروري لتحقيق جهد انهيار 60 كيلو فولت والحفاظ عليه.


3. معلمات عملية ملء الفراغ

بمجرد تجفيف قلب المحول والملف إلى محتوى الرطوبة المطلوب، تبدأ عملية تعبئة الزيت. هذه هي المرحلة الأكثر أهمية في تصنيع المحولات، حيث أن أي خطأ خلال هذه المرحلة يمكن أن يضر بقوة العزل الكهربائي لنظام العزل. تتم عملية ملء الفراغ أثناء الحفاظ على خزان المحولات تحت الفراغ. يتم إدخال الزيت المنقى إلى قاع الخزان ويرتفع ببطء، مما يؤدي إلى إزاحة الفراغ. يجب التحكم بعناية في معلمات العملية لمنع تكوين الفقاعات، وضمان الاختراق الكامل للعزل، وتجنب تلف اللفات.

معلمات العملية الرئيسية لملء الفراغ هي كما يلي:

  • مستوى الفراغ قبل التعبئة:0.1-0.5 ملي بار، يتم الحفاظ عليه لمدة ساعتين على الأقل بعد اكتمال دورة التجفيف.
  • درجة حرارة الزيت عند التعبئة:60-70 درجة مئوية، يتم الحفاظ عليها لضمان لزوجة منخفضة وخصائص تدفق جيدة.
  • سرعة التعبئة:≥ 300 لتر/ساعة (بالنسبة للمحولات الصغيرة إلى المتوسطة؛ قد تستخدم المحولات الأكبر معدلات تدفق أعلى نسبيًا ولكن يجب ألا تتجاوز المعدل الذي يمكن أن يخترق به الزيت العزل).
  • ضغط التعبئة:في الجزء السفلي من الخزان، يتم تطبيق ضغط إيجابي طفيف (0.1-0.2 بار) لضمان دفع الزيت إلى اللفات.
  • فراغ أثناء التعبئة:ويتم الحفاظ على الفراغ أثناء عملية التعبئة لإزالة أي غازات قد تنطلق من الزيت أو المادة العازلة.
  • تسوية ما بعد الملء:بعد امتلاء الخزان، يُسمح للمحول بالوقوف لمدة 12-24 ساعة تحت فراغ أو تحت ضغط إيجابي من النيتروجين الجاف للسماح لأي فقاعات غاز متبقية بالهروب.

سرعة التعبئة أمر بالغ الأهمية بشكل خاص. إذا تم إدخال الزيت بسرعة كبيرة جدًا، فقد يؤدي الاضطراب إلى إنشاء فقاعات، وقد لا يخترق الزيت المادة العازلة بشكل كامل. إذا تم إدخال الزيت ببطء شديد، تصبح العملية غير فعالة. يتم التحكم في سرعة التعبئة عادةً عن طريق ضبط معدل تدفق مضخة الزيت أو باستخدام صمام تخفيض الضغط. بالنسبة للمحولات الكبيرة، قد تتم عملية التعبئة على مراحل، مع توقفات مؤقتة للسماح للزيت باختراق العزل قبل بدء المرحلة التالية. يوفر الجدول التالي سرعات التعبئة الموصى بها لسعات المحولات المختلفة.

قدرة المحول (م.ف.أ) سرعة التعبئة الموصى بها (لتر/ساعة) وقت التعبئة التقريبي
≥ 5 ميجا فولت أمبير 100-150 لتر/ساعة 4-6 ساعات
5-30 ميجا فولت أمبير 200-300 لتر/ساعة 8-12 ساعة
30-100 ميجا فولت أمبير 300-500 لتر/ساعة 16-24 ساعة
> 100 ميجا فولت أمبير 500-800 لتر/ساعة 24-48 ساعة

بعد اكتمال التعبئة، يتم تسخين المحول عادةً إلى 50-60 درجة مئوية باستخدام نظام التبريد لتعزيز قدرة الزيت على امتصاص الغاز المتبقي والرطوبة. يتم بعد ذلك إخضاع المحول إلى معالجة فراغية نهائية، تُعرف باسم "التفريغ النهائي"، لإزالة أي غازات قد يمتصها الزيت. تضمن هذه الخطوة الأخيرة بقاء جهد انهيار الزيت عند المستوى المستهدف وهو 60 كيلو فولت أو أعلى. في شركة Lugao Power Co.,Ltd.، نحتفظ بسجلات تفصيلية لجميع معلمات العملية لكل محول، بما في ذلك السجلات المختومة زمنيًا لمستويات الفراغ ودرجات الحرارة ومعدلات التدفق. تعد هذه السجلات جزءًا من وثائق جودة المحول ويتم الاحتفاظ بها طوال عمر الجهاز.


4. اختبار الزيت والتحقق من جهد الانهيار

بعد ملء المحول بالزيت والسماح له بالاستقرار، يجب اختبار نظام العزل للتأكد من مطابقته لمواصفات جهد الانهيار المطلوبة. الاختبار الأساسي هو اختبار جهد انهيار الزيت، والذي يتم إجراؤه وفقًا للمواصفة IEC 60156 أو ASTM D1816. يتضمن هذا الاختبار تطبيق جهد كهربائي على عينة من زيت المحولات بمعدل متحكم فيه حتى ينهار الزيت. يتم إجراء الاختبار على عينات متعددة لضمان تكرار النتيجة. بالإضافة إلى اختبار الزيت، يخضع نظام عزل المحولات الكامل لاختبارات العزل الكهربائي للتحقق من سلامته.

يتم إجراء اختبار جهد انهيار الزيت باستخدام خلية اختبار قياسية، تتكون من قطبين كهربائيين مفصولين بفجوة 2.5 مم. يتم تطبيق جهد الاختبار بمعدل 2 كيلو فولت / ثانية. يتم إجراء الاختبار على ست عينات من الزيت. يتم التخلص من نتائج الاختبار الأول، ويتم حساب متوسط ​​الاختبارات الخمسة المتبقية. يجب أن يكون متوسط ​​القيمة ≥ 60 كيلو فولت. إذا كان متوسط ​​القيمة أقل من 60 كيلو فولت، يعتبر الزيت قد فشل في الاختبار. يتم تلخيص إجراءات الاختبار ومعايير القبول في الجدول التالي:

المعلمة متطلبات
معيار الاختبار إيك 60156 / أستم D1816
فجوة القطب 2.5 ± 0.05 ملم
معدل ارتفاع الجهد 2 كيلو فولت/ثانية
عدد العينات 6 قياسات
معالجة البيانات تجاهل القياس الأول؛ متوسط ​​الخمسة المتبقية
معيار القبول متوسط ​​≥ 60 كيلو فولت
معايير إعادة الاختبار إذا كان المتوسط ​​أقل من 60 كيلو فولت، قم بإعادة معالجة الزيت وإعادة الاختبار

بالإضافة إلى اختبار تحلل الزيت، يخضع المحول للاختبارات العازلة التالية للتحقق من سلامة نظام العزل بأكمله:

  • اختبار تحمل تردد الطاقة:يتعرض المحول لجهد 2-3 أضعاف الجهد المقنن لمدة 60 ثانية. لا يسمح بأي انهيار أو تفريغ جزئي.
  • اختبار الجهد الزائد المستحث:يتعرض المحول لتردد 100-400 هرتز بجهد 2 أضعاف الجهد المقنن لمدة 60 ثانية. لا يُسمح بأي انهيار أو تشوه واضح للعزل.
  • اختبار التفريغ الجزئي:يتم اختبار المحول للتفريغ الجزئي عند جهد يبلغ 1.1 مرة من الجهد المقنن. يتم قياس مستوى التفريغ الجزئي ويجب أن يكون أقل من الحد المحدد (عادة 20-50 pC للمحولات المملوءة بالزيت).
  • اختبار تان دلتا:يتم قياس عامل التبديد لنظام العزل عند 90 درجة مئوية. يجب أن تكون القيمة ضمن الحدود المحددة في المواصفة IEC 60076.

في شركة Lugao Power Co.,Ltd.، نقوم بإجراء هذه الاختبارات على كل محول قبل شحنه. يتم توثيق نتائج الاختبار في تقرير اختبار شامل مصاحب للمحول. يتم إجراء اختبار جهد انهيار الزيت على عينات الزيت المأخوذة من خزان المحولات بعد عملية التعبئة والتسوية. وهذا يضمن أن الزيت الموجود في المحول هو نفس الزيت الذي تم اختباره. إذا فشل الزيت في اختبار جهد الانهيار، يتم تكرار العملية بأكملها حتى يفي الزيت بالمواصفات. يضمن نظام الاختبار الصارم هذا أن محولاتنا المغمورة بالزيت تلبي أعلى معايير الجودة والموثوقية.


5. أوضاع الفشل الشائعة ونقاط مراقبة الجودة

على الرغم من ضوابط العملية الصارمة الموضحة أعلاه، لا يزال من الممكن حدوث حالات فشل أثناء ملء الفراغ. يعد فهم أوضاع الفشل الشائعة وإنشاء نقاط تفتيش قوية لمراقبة الجودة أمرًا ضروريًا للحفاظ على جودة تصنيع متسقة. يحدد هذا القسم أوضاع الفشل الأكثر شيوعًا ويوفر إطارًا لمراقبة الجودة لكل مرحلة من مراحل العملية.

وضع الفشل 1: تجفيف الفراغ غير الكامل.إذا لم يتم تجفيف عزل المحول إلى محتوى الرطوبة المطلوب، فسيتم تقليل جهد الانهيار. السبب الأكثر شيوعًا للتجفيف غير الكامل هو عدم كفاية مستوى الفراغ أو عدم كفاية وقت التسخين. ولمنع هذا الفشل، يجب مراقبة مستوى الفراغ بشكل مستمر أثناء دورة التجفيف. ويجب استخدام اختبار ارتفاع الضغط أو نقطة الندى للتحقق من نقطة النهاية.

وضع الفشل 2: إعادة تلوث الزيت.يمكن أن يتلوث الزيت مرة أخرى أثناء المناولة أو التخزين أو التعبئة إذا لم يتم تنظيف المعدات بشكل صحيح. يمكن أن تدخل الملوثات مثل الغبار أو الماء أو الجزيئات الأخرى إلى الزيت من خلال الوصلات أو أثناء النقل. ولمنع حدوث ذلك، يجب تنظيف جميع المعدات وتجفيفها جيدًا قبل الاستخدام. يجب أن تظل صهاريج تخزين الزيت مغلقة ومليئة بالنيتروجين الجاف.

وضع الفشل 3: انحباس الهواء.إذا تم احتجاز الهواء في المحول أثناء التعبئة، فقد يشكل فقاعات تقلل من جهد الانهيار. يكون انحباس الهواء أكثر احتمالاً إذا كانت سرعة التعبئة سريعة جدًا أو إذا لم يتم الحفاظ على مستوى الفراغ أثناء التعبئة. ولمنع ذلك، يجب تقليل سرعة التعبئة، ويجب الحفاظ على الفراغ طوال العملية.

يوصى باستخدام نقاط فحص مراقبة الجودة التالية لكل مرحلة من مراحل عملية ملء الفراغ:

مرحلة العملية نقطة تفتيش معيار القبول الإجراء إذا فشل
المعالجة المسبقة للزيت جهد انهيار الزيت ≥ 60 كيلو فولت إعادة معالجة الزيت
المعالجة المسبقة للزيت محتوى رطوبة الزيت ≥ 10 جزء في المليون تمديد الجفاف فراغ
التجفيف بالفراغ معدل ارتفاع الضغط ≥ 0.1 ملي بار/ساعة استمر في التجفيف
تعبئة الفراغ سرعة الملء ≥ 300 لتر/ساعة (حسب المواصفات) تقليل معدل التدفق
تعبئة الفراغ مستوى الفراغ أثناء التعبئة ≥ 0.5 ملي بار توقف عن الملء؛ التحقيق في فقدان الفراغ
ما بعد التعبئة وقت التسوية ≥ 12 ساعة تمديد فترة التسوية
ما بعد التعبئة جهد انهيار الزيت ≥ 60 كيلو فولت أعد معالجة الزيت وأعد اختباره

في Lugao، نقوم بتنفيذ نظام إدارة الجودة الذي يدمج نقاط التفتيش هذه في إجراءات التشغيل القياسية لدينا. يتم توثيق كل مرحلة من مراحل العملية، ويتم التحقيق في أي انحرافات وتصحيحها. يعد هذا النهج المنهجي لمراقبة الجودة ضروريًا للحفاظ على المستويات العالية من الموثوقية التي يتوقعها عملاؤنا من منتجات المحولات المغمورة بالزيت.


6. الأسئلة المتداولة (الأسئلة الشائعة)

السؤال 1: هل يعتبر جهد الانهيار 60 كيلو فولت قيمة مضمونة طوال عمر المحول أم أنه يتناقص بمرور الوقت؟

الإجابة: 60 كيلو فولت هو الحد الأدنى المضمون للقيمة في وقت التصنيع والتشغيل. على مدار العمر التشغيلي للمحول، سينخفض ​​جهد الانهيار تدريجيًا بسبب تحلل الزيت ودخول الرطوبة وتراكم الجسيمات. ومع ذلك، مع الصيانة المناسبة - بما في ذلك اختبار الزيت الدوري والترشيح والتجفيف - يمكن الحفاظ على جهد الانهيار أعلى من المستويات المقبولة. تتطلب معايير الصناعة عادةً استبدال الزيت أو تجديده عندما ينخفض ​​جهد الانهيار إلى أقل من 30 كيلو فولت.

السؤال 2: ما هو الفرق في جهد الانهيار بين المحولات المملوءة بالفراغ والمحولات المملوءة تقليديًا؟

الإجابة: عادةً ما يحقق المحول المعبأ تقليديًا (المملوء تحت الضغط الجوي دون التجفيف بالفراغ) جهد انهيار يتراوح بين 30-40 كيلو فولت. المحول المملوء بالفراغ، مع التجفيف المسبق والمعالجة الفراغية المناسبة، يحقق باستمرار 60 كيلو فولت أو أعلى. يمثل هذا الفرق 20-30 كيلو فولت تحسنًا كبيرًا في هامش الأمان والموثوقية. يقلل جهد الانهيار العالي من خطر فشل العزل، خاصة أثناء ارتفاع الجهد أو أحداث البرق.

السؤال 3: هل ملء الفراغ ضروري لمحولات التوزيع الصغيرة (10 كيلو فولت)؟

الإجابة: بالنسبة لمحولات التوزيع ذات الجهد 10 كيلو فولت أو أقل، فإن ملء الفراغ ليس إلزاميًا دائمًا، ولكنه يعتبر بشكل متزايد من أفضل الممارسات. في حين أن هذه المحولات يمكن أن تعمل بجهد انهيار يتراوح بين 30-40 كيلو فولت، فإن ملء الفراغ يوفر هامش أمان أعلى وموثوقية محسنة على المدى الطويل. تحدد العديد من المرافق الآن ملء الفراغ لجميع مشتريات المحولات الجديدة، بغض النظر عن تصنيف الجهد، كجزء من متطلبات ضمان الجودة الخاصة بها. في شركة Lugao Power Co.,Ltd.، نقوم بتطبيق التعبئة الفراغية على جميع منتجات المحولات المغمورة بالزيت.

السؤال 4: كيف يمكن لزيت المحولات أن يحافظ على جهد الانهيار أثناء التشغيل؟

الجواب: الحفاظ على جهد العطل أثناء التشغيل يتطلب برنامج صيانة شامل. يجب أخذ عينات الزيت العادية واختبارها للتأكد من جهد الانهيار ومحتوى الرطوبة ومحتوى الغاز المذاب. إذا انخفض جهد الانهيار إلى أقل من 45 كيلو فولت، فيجب تصفية الزيت وتجفيفه. إذا تجاوز محتوى الرطوبة 20 جزء في المليون، يجب تجفيف الزيت. تم تجهيز بعض المحولات بأنظمة ترشيح الزيت المباشرة التي تزيل الرطوبة والجزيئات بشكل مستمر، مما يحافظ على جودة الزيت عند المستوى الأمثل.

السؤال 5: ما هو الإجراء التصحيحي في حالة فشل اختبار جهد انهيار الزيت بعد التعبئة؟

الإجابة: إذا فشل اختبار جهد انهيار الزيت بعد ملئه، فعادةً ما تتم إعادة معالجة المحول. يتم تصريف الزيت الفاشل، ويخضع المحول لدورة تجفيف فراغية جديدة لإزالة الرطوبة من العزل. يتم بعد ذلك إدخال الزيت الطازج المنقى باستخدام نفس عملية التعبئة الفراغية. بعد إعادة التعبئة، يتم إعادة اختبار الزيت. قد يلزم تكرار هذه العملية حتى يفي جهد الانهيار بالمتطلبات المحددة. في حالات نادرة حيث يكون الزيت نفسه هو مصدر المشكلة، قد يلزم استبدال الزيت بكمية جديدة.


7. الاستنتاج

إن تحقيق جهد انهيار 60 كيلو فولت في محول مغمور بالزيت هو نتيجة لعملية تصنيع يتم التحكم فيها بدقة والتي تبدأ بتنقية الزيت وتمتد من خلال التجفيف الفراغي والتعبئة الخاضعة للتحكم والاختبار الصارم. تتطلب كل مرحلة من هذه العملية التحكم الدقيق في المعلمات الحرجة - درجة الحرارة، ومستوى الفراغ، وسرعة التعبئة، وظروف الاختبار - لضمان تلبية المنتج النهائي لمواصفات قوة العزل الكهربائية المطلوبة. توفر المعايير والممارسات الموضحة في هذه المقالة، استنادًا إلى IEC 60156 وASTM D1816 وIEC 60076، الأساس الفني لتحقيق معيار الجودة المهم هذا.

في شركة Lugao Power Co.,Ltd.، قمنا بتنفيذ نظام شامل لإدارة الجودة يتضمن ضوابط العملية ومعايير الاختبار في عمليات تصنيع المحولات لدينا. تم تصميم وتصنيع منتجات المحولات المغمورة بالزيت الخاصة بنا لتقديم أداء موثوق به طوال فترة خدمتها. للحصول على معلومات فنية أكثر تفصيلاً، أو وثائق العملية، أو مواصفات المنتج، يرجى الاتصال بفريقنا الهندسي.

اتصل بـ شركة لوغاو للطاقة المحدودةللحصول على المواصفات الفنية ووثائق الجودة لمنتجات المحولات المغمورة بالزيت.

أخبار ذات صلة
اترك لي رسالة
X
نحن نستخدم ملفات تعريف الارتباط لنقدم لك تجربة تصفح أفضل، وتحليل حركة مرور الموقع، وتخصيص المحتوى. باستخدام هذا الموقع، فإنك توافق على استخدامنا لملفات تعريف الارتباط. سياسة الخصوصية
يرفضيقبل